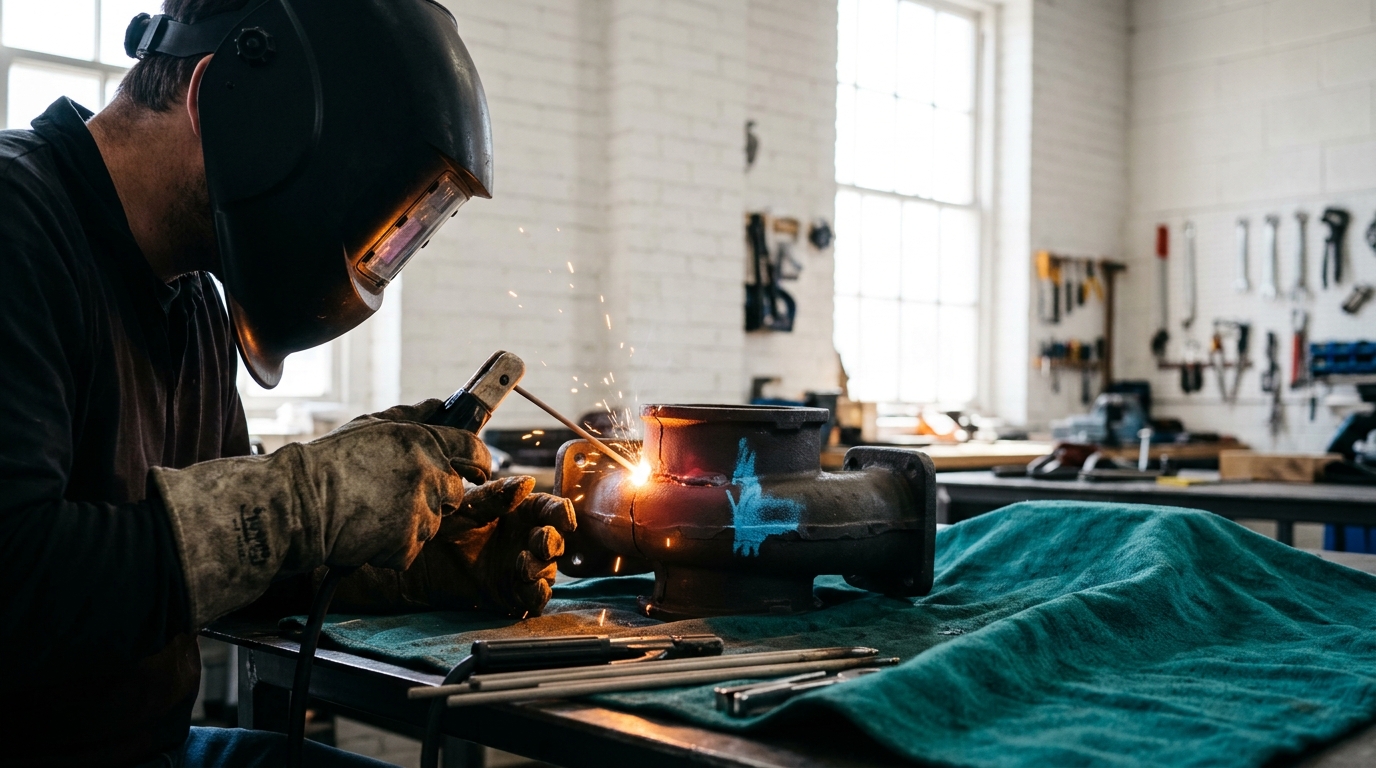
Żeliwo wybacza błędy w obróbce, ale nie w spawaniu. Dużo węgla (2,5-4%) i płatki grafitu sprawiają, że materiał jest kruchy i pęka przy każdym gwałtowniejszym naprężeniu cieplnym. Naprawa korpusu pompy, łapy silnika czy obudowy skrzyni jest możliwa, ale połowa sukcesu to kontrola temperatury i naprężeń, a nie samo prowadzenie elektrody. Poniżej metody, które się sprawdzają, oraz błędy, przez które pęknięcie wraca po tygodniu.
Najpierw trzeba wiedzieć, co jest w rękach
Żeliwo szare, najczęstsze w korpusach i obudowach, ma matowy, ciemnoszary przełom i daje się spawać. Przy szlifowaniu sypie krótkie, czerwonawe iskry, które szybko gasną, a stal strzela długimi, jasnymi z gwiazdkami. Żeliwo białe, twarde jak szkło i srebrzyste w przełomie, w warunkach warsztatowych praktycznie nie nadaje się do spawania. Sferoidalne i ciągliwe spawa się lepiej, ale wymaga elektrod do tego typu żeliwa.
Warto też sprawdzić, czy element nie pracuje pod ciśnieniem albo nie jest elementem bezpieczeństwa (zawieszenie, hamulce, uchwyty podnośników). Tu spoina z garażu nie wchodzi w grę, bo pęknięcie może nastąpić bez ostrzeżenia.
Wybór metody
Do wyboru są trzy podejścia. Na zimno z elektrodami niklowymi, na gorąco z podgrzaniem całego elementu oraz lutospawanie mosiądzem. Dla większości napraw domowych i warsztatowych najlepiej sprawdza się pierwsza.
Na zimno elektrodą niklową
Do tego służą elektrody ENi-CI (ok. 98% Ni) lub ENiFe-CI (ok. 55% Ni, reszta żelazo). Nikiel nie tworzy z węglem kruchych węglików, więc spoina pozostaje plastyczna i przyjmuje na siebie skurcz. Czysty nikiel jest miękki i dobrze się obrabia, więc nadaje się tam, gdzie po spawaniu trzeba coś jeszcze wyfrezować lub przewiercić. NiFe jest wytrzymalszy i tańszy, lepiej wiąże się też ze starym, zanieczyszczonym żeliwem.
Element podgrzewa się tylko do 50-100°C, tyle żeby nie był zimny w dotyku. Wystarcza do tego opalarka albo kilka minut z palnikiem. Cały sekret polega na tym, że spawa się krótkimi odcinkami i ciągle odprowadza naprężenia, o czym niżej.
Elektrody niklowe chłoną wilgoć, a wilgotne dają porowatą spoinę. Przechowuje się je w suchym miejscu, a w razie wątpliwości dosusza zgodnie z zaleceniem producenta.
Na gorąco
Cały element nagrzewa się równomiernie do 550-650°C, czyli do ciemnej czerwieni widocznej w półmroku. Robi się to w piecu albo w prowizorycznej obudowie z cegieł z węglem drzewnym. Dzięki temu różnice temperatur między spoiną a resztą są małe i nie ma szoku termicznego. Spawa się elektrodami żeliwnymi lub palnikiem gazowym z prętem żeliwnym i topnikiem.
Metoda daje spoinę o składzie zbliżonym do materiału rodzimego, którą można normalnie obrabiać. Jest jednak kłopotliwa: trzeba przy elemencie pracować w żarze, a po spawaniu schłodzić go bardzo wolno, w piasku lub popiele, nawet przez kilkanaście godzin. Ma sens przy dużych, grubościennych odlewach o skomplikowanym kształcie, gdzie zimne spawanie spowodowałoby pęknięcia obok spoiny.
Lutospawanie, gdy chodzi o niską temperaturę
Pręt mosiężny lub brązowy z topnikiem i palnik acetylenowy pozwalają połączyć części w temperaturze ok. 900°C, czyli poniżej topnienia żeliwa. Materiał rodzimy się nie topi, więc nie powstaje twarda strefa wpływu ciepła. Wytrzymałość jest jednak niższa niż przy niklu, a spoina ma inny kolor i nie znosi wysokich temperatur pracy. Dobrze nadaje się do naprawy obudów, uchwytów i pęknięć, w których nie ma dużego obciążenia.
Przygotowanie pęknięcia
Żeliwo nasiąka olejem i smarem, a ten w czasie spawania wydziela gazy i powoduje pory. Wystarczy samo odtłuszczenie rozpuszczalnikiem, ale przy starych korpusach lepiej dodatkowo wygrzać miejsce naprawy palnikiem do ok. 300°C i dopiero potem szlifować.
- Końce pęknięcia wyznacza się penetrantem lub nafta i kredą. Pęknięcie często jest dłuższe, niż widać.
- Na każdym końcu wierci się otwór 3-4 mm, który zatrzymuje dalsze rozchodzenie się szczeliny.
- Pęknięcie wyszlifowuje się w rowek V lub U na głębokość ok. 2/3 grubości ścianki, albo na wylot przy małych elementach. Dno powinno być zaokrąglone.
- Całość, wraz z ok. 1 cm obrzeża, szlifuje się do metalicznego połysku. Powierzchniowa warstwa żeliwa bywa nawęglona i utlenia się.
Przy wiercaniu otworów na końcach pęknięcia lepiej wyjść 2-3 mm poza widoczny koniec rysy. Spawanie bez tego często kończy się pęknięciem, które „ucieka” dalej.
Spawanie na zimno krok po kroku
Elektrodę 3,2 mm prowadzi się prądem rzędu 80-100 A, przy cieńszych ściankach 2,5 mm i ok. 60-80 A. Lepiej niedogrzać, niż przegrzać. Większość elektrod niklowych pracuje na DC+, a niektóre dopuszczają prąd przemienny, co podaje producent na opakowaniu.
- Układa się ścieg długości 20-30 mm, bez kołysania, wąski, ze stałą prędkością.
- Natychmiast po zgaszeniu łuku ścieg się wykuwa młotkiem z kulistym obuchem, aż pojawią się ślady uderzeń. Spoina jest wtedy jeszcze plastyczna, a kucie rozciąga ją i kasuje naprężenia skurczowe.
- Następny ścieg układa się w innym miejscu rowka, a nie obok poprzedniego, żeby ciepło się rozproszyło.
- Przerwa trwa do momentu, aż miejsce spawania da się dotknąć gołą dłonią (poniżej ok. 60°C).
- Rowek wypełnia się warstwami, a przy głębszych naprawach ostatnią warstwę kładzie się lekko poniżej lica, żeby ją potem wyszlifować.
Przy dłuższych pęknięciach dobrze sprawdza się metoda odwrotnego kroku: ściegi kładzie się w kierunku przeciwnym do postępu spawania. Skurcz się wtedy rozkłada, zamiast narastać w jednym końcu.
Najczęstsze błędy
- Brak otworów na końcach pęknięcia. Spoina powstaje, a rysa idzie dalej pod nią lub za nią.
- Zwykłe elektrody stalowe. Węgiel z żeliwa przechodzi do spoiny i powstaje twardy, kruchy stop, który pęka w czasie stygnięcia.
- Zbyt długie ściegi i zbyt wysoki prąd. Wprowadza się mnóstwo ciepła w jedno miejsce, a to najprostsza droga do rozerwania odlewu obok spoiny.
- Pominięte kucie. Skurcz bez odciążenia sumuje się ścieg po ściegu.
- Szybkie chłodzenie. Zimna woda, dmuchawa lub zimny warsztat zimą kończą się pęknięciem po spawaniu, czasem po kilku godzinach.
- Spawanie przez olej. Pory są gwarantowane, a spoina odpada przy pierwszym uderzeniu.
Stygnięcie i kontrola
Gotowy element przykrywa się kocem spawalniczym, wermikulitem lub zakopuje w suchym piasku i zostawia na kilka godzin. Im grubszy odlew, tym dłużej. Dopiero po całkowitym ostygnięciu spoinę się szlifuje i sprawdza penetrantem. Pęknięcia włoskowate często ujawniają się dopiero wtedy.
Korpusy, które mają trzymać olej, wodę lub płyn chłodzący, warto przed montażem docisnąć próbą szczelności, na przykład sprężonym powietrzem z wodą z mydłem na spoinie. Bąbelki pokażą każdy por, który lepiej poprawić od razu, zanim część wróci na maszynę.